Канбан в бережливом производстве: принципы, примеры и внедрение
Разбираем связь Канбана и Lean: визуализацию потока, карточки, WIP-лимиты, метрики, примеры для ИТ и пять шагов внедрения.

Сергей Стародольский

Канбан превращает идеи бережливого производства в видимый рабочий механизм: команда показывает этапы процесса, двигает по ним карточки, ограничивает незавершённую работу и меняет систему небольшими шагами. Lean задаёт цель — создавать ценность с меньшими потерями, а Канбан помогает увидеть, где именно возникают ожидание, лишние запасы, переделки и перегрузка.
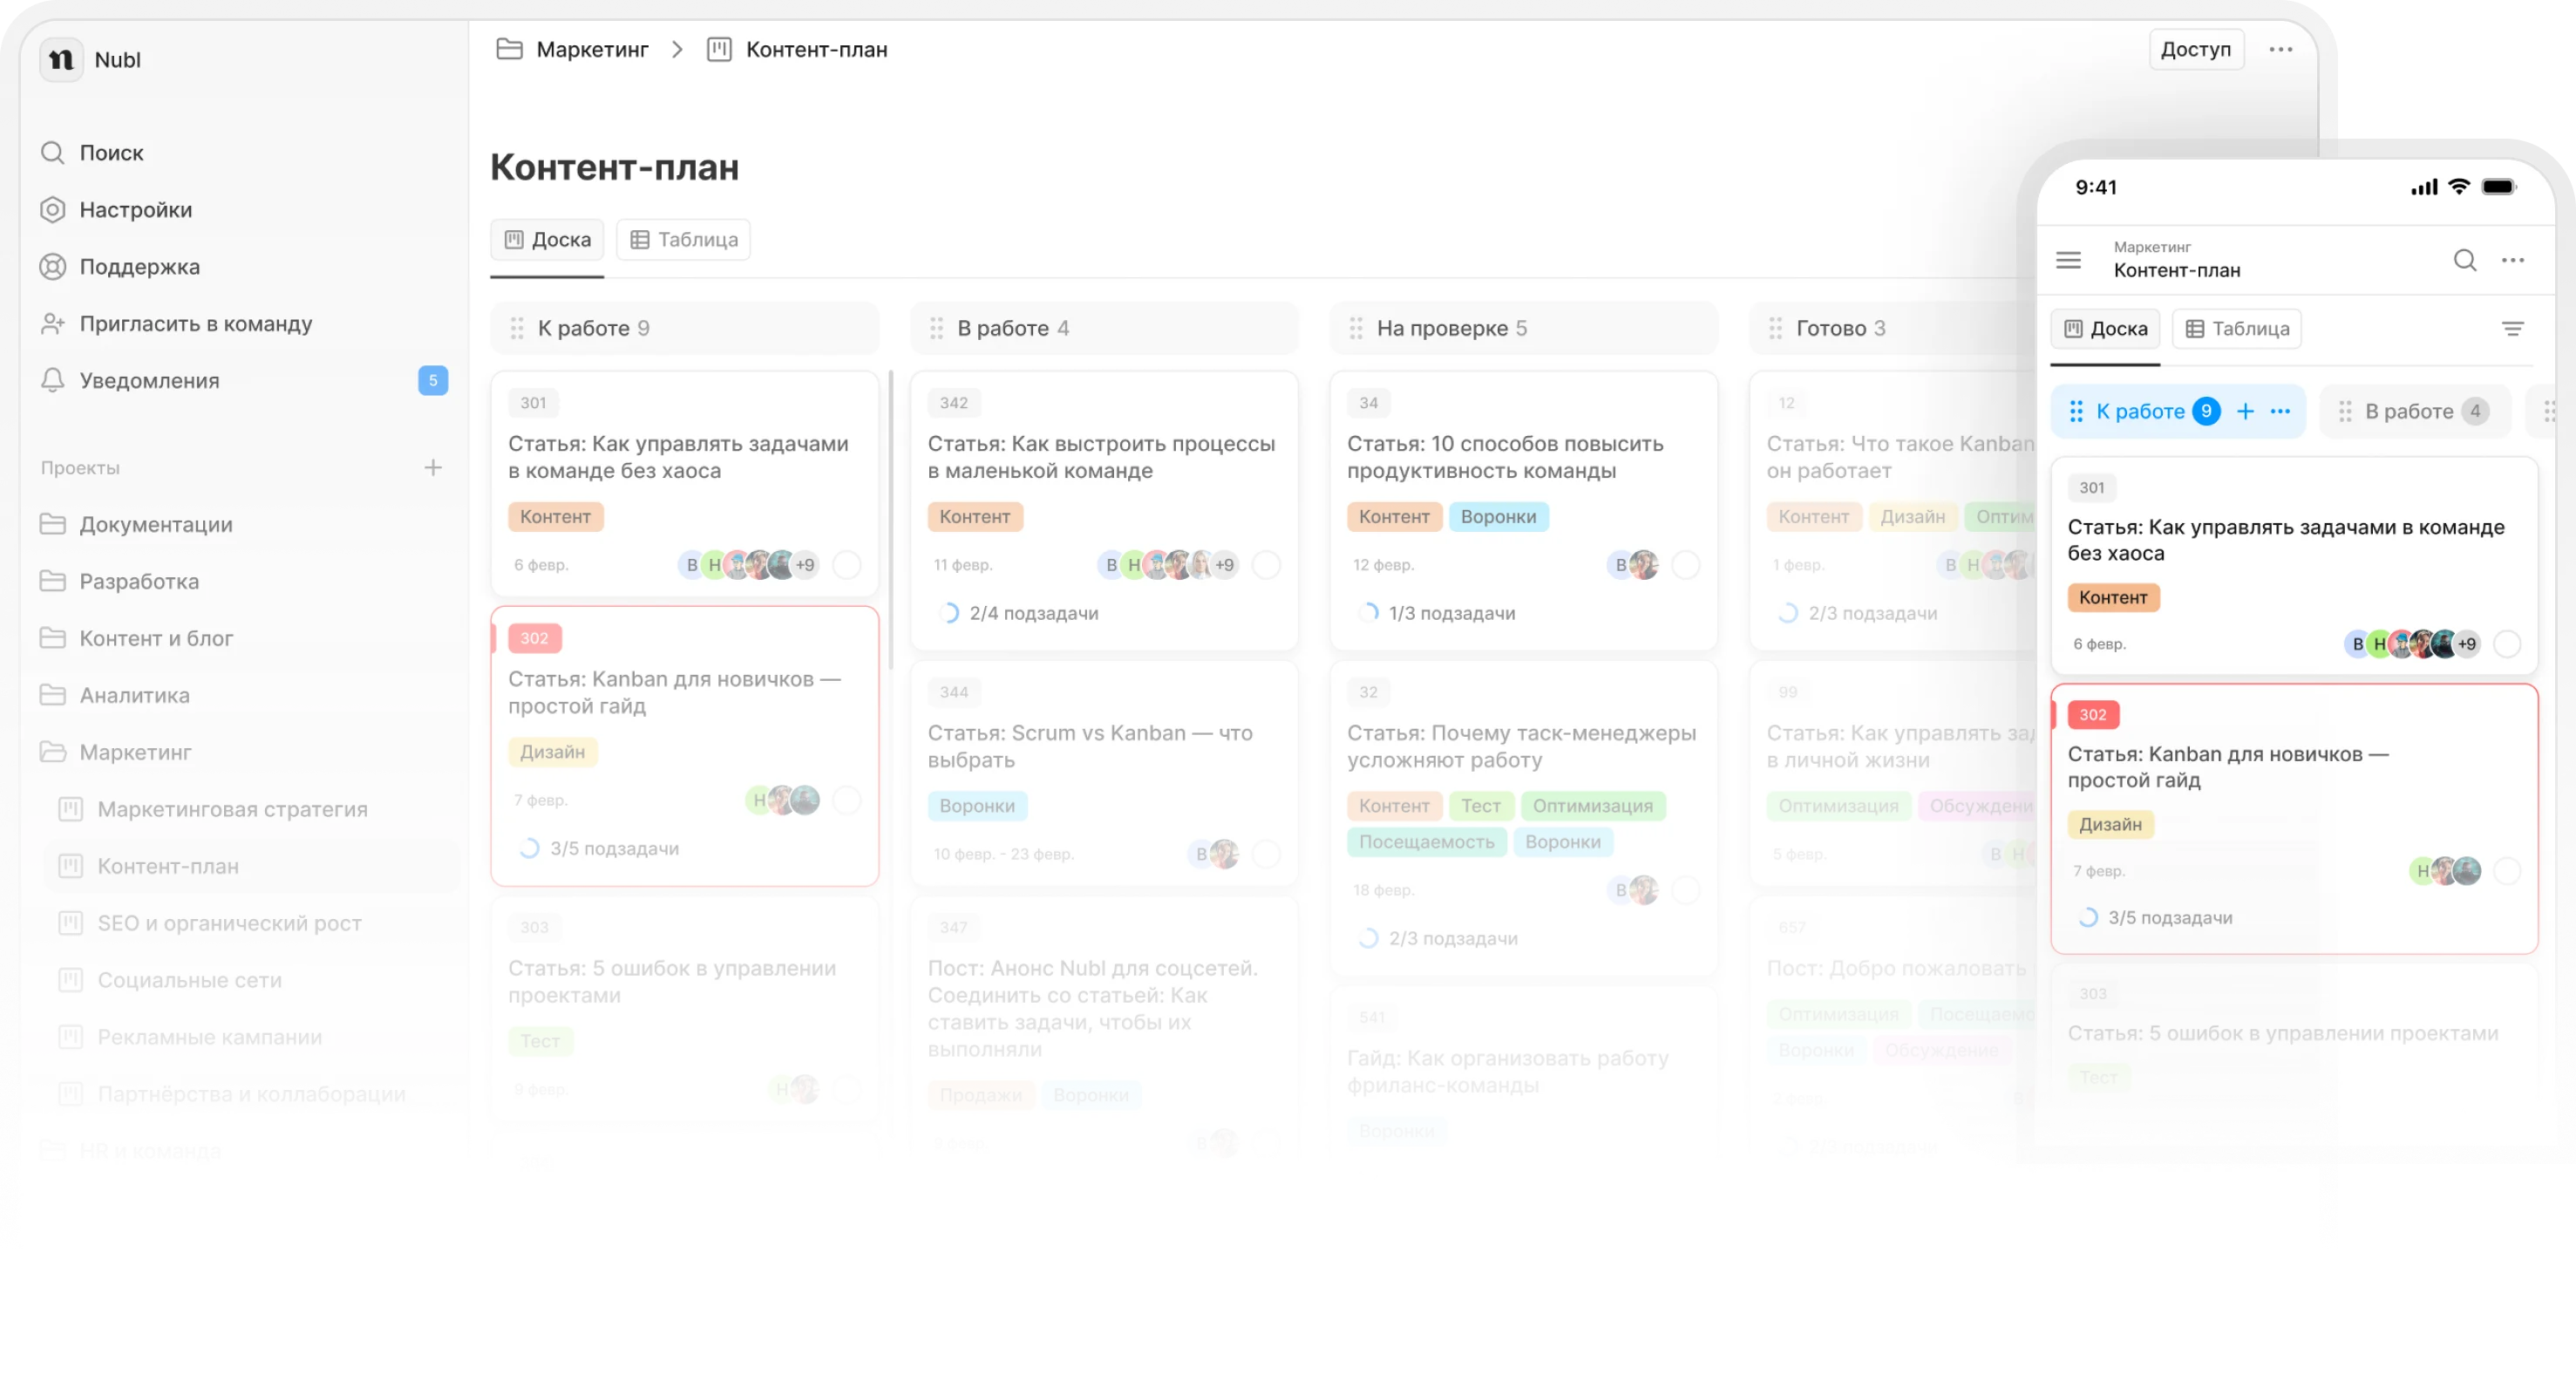
Подход вырос из производственной практики Toyota, но его логика работает и в ИТ, услугах, маркетинге или офисных операциях. В цифровом процессе доску можно собрать в NUBL: колонки обозначат реальные стадии, карточки — единицы работы, а ответственные и сроки сделают правила потока явными. При этом одной доски мало: результат появляется, когда команда регулярно изучает данные и улучшает процесс. Для узкого примера со снабжением посмотрите, как Канбан применяют в медицине для управления запасами расходных материалов.
Что означает бережливое производство
Lean Manufacturing, или бережливое производство, — это организация работы, при которой компания стремится дать клиенту больше ценности, расходуя меньше времени, денег, материалов и усилий. Экономия здесь не сводится к сокращению бюджета. Сначала находят действия, которые не приближают продукт к клиенту, а затем перестраивают поток так, чтобы полезная работа проходила его без лишних остановок. Более широкий разбор потерь, потока и порядка внедрения приведён в статье о Lean-системе.
Простой производственный пример — раскрой деталей из металлического листа. При одном расположении из заготовки получатся четыре треугольника, при другом — восемь. Материал тот же, но схема размещения уменьшает отходы и увеличивает выпуск. Так же можно обращаться с другими ресурсами: рабочим временем, энергией людей и финансами.
Потери часто прячутся в привычной мелочи. Если сотрудник шесть раз за день ходит к принтеру на другой конец цеха и каждый маршрут занимает минуту, перенос устройства ближе к рабочему месту экономит около пяти минут в день. Для десяти сотрудников это уже примерно человеко-час ежедневно, пять часов в неделю и 22 рабочих часа за месяц. Освободившееся время можно направить на полезные задачи.
В разработке похожая задержка возникает после завершения функции. Разработчик пишет о готовности в чат, вручную собирает данные, ждёт тимлида, затем тестировщика и специалиста, который имеет доступ к релизу. Сам продукт готов, однако клиент всё ещё не получает ценность: её удерживает плохо выстроенная передача работы между участниками.
- единый шаблон карточки хранит сведения, необходимые для релиза;
- тимлид, тестировщик и DevOps получают свои задачи и сроки без ручной переписки;
- автоматизация тестов уменьшает время проверки;
- после прохождения условий релиз выполняется стандартным действием.
При такой организации путь от состояния «готово» до поставки может сократиться с нескольких дней до нескольких часов. Смысл Lean как раз в том, чтобы изучать весь путь ценности, а не ускорять отдельного человека, пока работа продолжает ждать на соседнем этапе.
 Lean ищет потери во всём потоке, а не только в скорости отдельной операции
Как Канбан связан с Lean и Toyota
Канбан — метод визуального управления потоком, а бережливое производство — подход к созданию продукта с меньшими потерями и перепроизводством. Эти понятия не равны, но исторически тесно связаны: Канбан появился как практический способ реализовать Lean на заводах Toyota. Если вы встретили выражение «Канбан 2.0», проверьте, что за ним стоит: этому посвящён отдельный разбор эволюции Канбана.
После 1940-х компания работала в условиях дефицита ресурсов, больших запасов деталей и неэффективных процессов. Требовалось выпускать ровно тот объём, который нужен следующему участку, не расходуя деньги и время на производство «впрок» и не заполняя склады лишними партиями.
Инженер Тайити Оно обратил внимание на супермаркеты: товар пополняют после того, как покупатели освобождают место на полке. Пустое пространство становится сигналом для продавца. На заводе эту логику перенесли на партии деталей — к ним прикрепляли визуальные карточки, которые сообщали, когда и сколько нужно произвести снова.
Метод начали испытывать в Toyota в конце 1950-х, а в 1962–1963 годах распространили на все заводы компании. Детали стали поступать к нужному моменту без лишнего запаса. Позже Канбан вышел за пределы производства и оказался полезен в других компаниях и сферах, где работу можно представить как поток.

Доска и карточки как основные инструменты
Канбан-доска показывает этапы работы колонками, а отдельные задачи или партии — карточками. Минимальный вариант состоит из состояний «Очередь», «В работе» и «Готово», но реальный процесс обычно подробнее. У ИТ-команды это могут быть бэклог, разработка, тестирование, ревью и релиз. Названия должны повторять существующий путь, а не подгонять его под чужой шаблон.
Карточка тоже является частью визуализации. В ней фиксируют ответственного, срок, ссылки и документы, комментарии, дочерние задачи, метки и дополнительные поля. Участник видит не только место элемента на доске, но и данные, необходимые для следующего действия. Так сокращаются уточнения и ручные передачи.
Когда карточки скапливаются в одной колонке, проблема становится заметна сразу. Например, очередь перед тестированием показывает, что QA-этап не справляется с входящим потоком и задерживает релизы. Руководителю не приходится заново исследовать всю цепочку: доска указывает участок, который требует внимания.
Принципы Канбана для бережливого потока
Визуализировать реальную работу
На доске отображают все задачи и стадии, поэтому команда понимает, где находится каждый элемент. Колонки можно адаптировать к конкретному бизнесу: производство, разработка и сервис проходят разные этапы. Важно показать фактический процесс со всеми ожиданиями и проверками, иначе красивая схема скроет те же потери, ради которых её создавали.
Описывать карточку достаточно подробно
Визуализация распространяется на саму единицу работы. Ответственный понимает ожидаемый результат, срок и критерии перехода дальше; связанные документы и обсуждения остаются рядом. Это уменьшает вероятность переделок из-за неполной информации и делает передачу между ролями предсказуемой.
Ограничивать незавершённую работу
WIP-лимит задаёт максимальное число элементов, которые могут одновременно находиться на этапе. Пока место не освободилось, новый элемент не берут. Ограничение помогает закончить начатое, уменьшает переключение контекста, сокращает число зависших задач и не позволяет перегрузке одного сотрудника скрываться за растущей очередью.
- сотрудники удерживают фокус на меньшем числе задач;
- новая работа начинается после завершения текущей;
- перегрузка этапа становится видна до того, как сорвётся срок;
- команда помогает узкому месту вместо накопления запасов перед ним.
Контролировать поток и улучшать его постепенно
Доска даёт текущее состояние, а отчёты показывают поведение процесса во времени. Накопительная диаграмма потока отражает число элементов на каждом этапе и помогает заметить растущую очередь. Пропускная способность показывает, сколько задач команда завершает за период, то есть её реальную скорость без планов «на ощущениях».
Спектральная диаграмма распределяет задачи по времени выполнения и помогает разбирать причины задержек. Контрольная диаграмма показывает, укладывается ли работа в ожидаемый срок и как часто выходит за его пределы. На длинном интервале по ней видны тренды, а единичная аномалия становится поводом проверить конкретный случай.
Смотреть на один показатель недостаточно. Рост пропускной способности не всегда означает улучшение, если команда закрывает только мелкие задачи, а крупные продолжают стареть в очереди. Накопительная диаграмма дополняет картину шириной этапов, спектральная показывает распределение времени, а контрольный график — стабильность сроков. Сопоставляя их, руководитель отличает случайный всплеск от системной задержки и выбирает участок для следующего эксперимента.
Метрики нужны не ради отчётности. Команда запускает процесс, наблюдает успехи и сбои, затем убирает лишний этап, меняет правило или перераспределяет помощь. После этого снова смотрит на данные. Именно небольшие последовательные эксперименты связывают Канбан с идеей непрерывного улучшения в Lean. Практику небольших улучшений связывает с потоком отдельный материал Канбан и кайдзен.
 Доска показывает состояние сейчас, а метрики — изменения потока во времени
Как Канбан и Lean помогают ИТ-проектам
Делают процесс прозрачным
Если релиз задержался на два дня без понятной причины, доска позволяет проследить, на каком этапе остановились карточки. Руководитель видит очередь и разбирает именно проблемный участок. Lean направляет внимание на потерю, а Канбан предоставляет фактическую картину вместо догадок и поиска виноватого.
Управляют входящим потоком
Допустим, задачи копятся в колонке ревью кода. Ответственный берёт слишком много проверок и постоянно переключается. Лимит в три задачи не даст бесконечно расширять активную работу: сначала нужно освободить место. Команда перестаёт толкать новые элементы в перегруженный этап и начинает помогать завершению.
Сокращают перепроизводство
Lean предлагает не делать функции «на всякий случай», а Канбан помогает разделить обязательное и дополнительное. Если для первой версии достаточно трёх функций из пяти, основные карточки помещают в дорожку «Сделать обязательно», остальные — в «Если успеем». Команда выпускает ценность в срок и не расходует мощность на то, что пока не требуется.
Ускоряют корректировку процесса
Накопительная диаграмма, пропускная способность и контрольный график превращают наблюдения в данные. Если развёртывание на сервере стабильно занимает два дня и резко отличается от остальных этапов, отклонение видно на графике. Руководитель может изучить причину и, например, найти возможность автоматизировать развёртывание.
Помогают улучшать качество
Фокус Lean на ценности включает и качество результата. Если команда отражает на доске отдельные этапы тестирования, дефект можно заметить раньше, чем он дойдёт до релиза. Начинать допустимо с трёх простых колонок, а затем добавлять стадии, которые действительно обнаружились в работе. Процесс уточняется опытом, а не усложняется заранее.
Пять шагов внедрения Канбана в Lean
- Определите поток. Выпишите все этапы производства или оказания услуги и перенесите их на доску. Для каждого перехода задайте критерий готовности, чтобы сотрудник понимал, когда карточка может двигаться дальше.
- Выберите способ визуализации под задачу. Производству может потребоваться учёт объёмов, ИТ-команде — работа со спринтами, строительной компании — обзор портфеля проектов. Инструмент должен поддерживать ваш поток, а не диктовать его.
- Настройте рабочее пространство заранее. Создайте колонки, поля карточек и правила, определите допустимое число деталей или задач на этапах. Автоматизируйте повторяющиеся действия там, где это действительно сокращает ручную передачу.
- Проверьте систему и обучите людей. Объясните назначение колонок, карточек, лимитов и критериев готовности. Сначала дайте новой схеме поработать на контрольной группе, соберите замечания и только после доработки переносите её в другие подразделения.
- Наблюдайте, улучшайте и масштабируйте. Регулярно смотрите на метрики, находите задержки, меняйте одно условие и оценивайте результат. Без аналитики руководитель не поймёт, что именно улучшать и готов ли процесс к расширению.
На старте не пытайтесь детализировать всё до последнего исключения. Достаточно увидеть основные этапы и договориться о правилах. Когда команда начнёт двигать реальные карточки, проявятся ожидания, возвраты и лишние согласования. Их стоит добавлять на схему только тогда, когда это помогает принять решение.
Особое внимание уделите обучению. Сотрудникам нужно понимать не только куда переносить карточку, но и зачем введён лимит, что означает готовность этапа и как сообщать о блокировке. Если правила воспринимаются как дополнительная отчётность, доска быстро перестаёт отражать действительность.
После запуска задайте ритм проверки системы. На коротких встречах команда может разбирать заблокированные карточки и перегруженные этапы, а на более редких — оценивать правила потока и результаты изменений. Такой ритм не должен превращаться в календарь ради календаря: каждая встреча отвечает на свой вопрос и заканчивается конкретным действием. Подробнее о назначении этих циклов рассказано в материале про канбан-каденции.
Масштабирование начинается не с копирования доски во все отделы, а с проверки устойчивости одного потока. Если критерии понятны, карточки обновляются вовремя, лимиты соблюдаются, а метрики помогают принимать решения, практику можно переносить дальше. При этом соседнему подразделению могут понадобиться другие этапы и ограничения: сохраняют принципы, но схему адаптируют к реальной работе.
 Начните с одного потока, проверьте правила и масштабируйте только работающую систему
Короткий вывод
Lean задаёт направление: убрать потери и быстрее доставлять ценность клиенту. Канбан делает поток наблюдаемым и управляемым с помощью доски, карточек, WIP-лимитов и метрик. Вместе они помогают сокращать ожидание, перепроизводство и перегрузку, не разрушая процесс резкими реформами.
Это не разовая настройка. Даже удачная доска со временем перестаёт соответствовать работе, если команда не обсуждает данные и не пересматривает правила. Начните с небольшого участка, дождитесь фактов, проведите одно улучшение и повторите цикл — так локальные изменения постепенно влияют на всю систему.
Частые вопросы
Что такое Lean Manufacturing простыми словами
Это подход к организации процессов, при котором компания создаёт больше ценности с меньшими потерями времени, денег, материалов и усилий. Его задача — убрать лишние действия, задержки, переделки и перепроизводство.
Почему Канбан связан с бережливым производством
Канбан появился в Toyota как сигнальная система: новая партия запускалась по реальной потребности следующего участка. Сегодня доски и карточки сохраняют ту же логику — показывают спрос, ограничивают незавершённую работу и помогают не создавать лишний запас.
Какие принципы Канбана поддерживают Lean
Главные элементы — визуализация реального процесса, информативные карточки, WIP-лимиты, наблюдение за метриками и непрерывные небольшие улучшения. Благодаря им команда быстрее видит узкие места и не скрывает перегрузку за новыми задачами.
С чего начать внедрение
Сначала определите этапы одного потока и критерии перехода между ними. Затем выберите инструмент, настройте доску и лимиты, обучите контрольную группу и наблюдайте за показателями. Масштабировать стоит только правила, которые подтвердили пользу в работе.
Собери реальный поток на канбан-доске в NUBL, задай этапы и ограничь число активных карточек. Через неделю посмотри, где растёт очередь, и улучши именно это место.